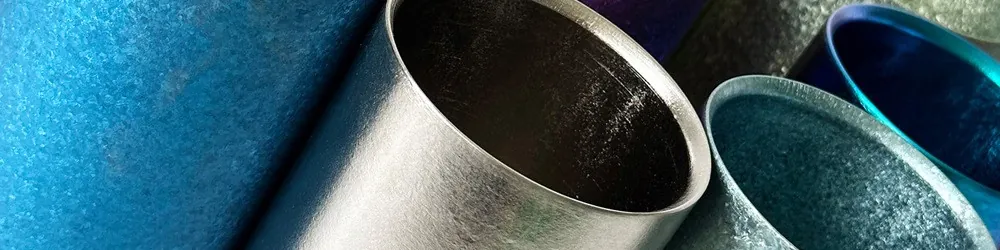
C'est dans la finition de surface que de nombreuses pièces usinées obtiennent leur coût final et que les spécifications sont souvent les plus fines sur le dessin.
Anodisation – aluminium uniquement
Une conversion électrochimique de la surface en oxyde d'aluminium. Il pousse dans et hors de la surface, il change donc légèrement de dimensions.
Le type II est l’option décorative et de protection douce courante, disponible en couleurs. Le type III (anodisation dure) est plus épais, beaucoup plus dur et utilisé pour les surfaces d'usure, mais il crée plus de dimension et est généralement de couleur naturelle ou foncée uniquement.
Que préciser : type, classe, couleur et quelles surfaces sont masquées. Les filetages et alésages de précision sont souvent masqués, et si vous ne le dites pas, la finition se poursuit et la dimension bouge.
Passivation — acier inoxydable
Pas un revêtement. Un traitement chimique qui élimine le fer libre de la surface et permet à la couche naturelle d'oxyde de chrome de se reformer uniformément. N'ajoute pratiquement aucune dimension.
Utilisé sur les pièces en acier inoxydable, notamment médicales et alimentaires, où le fer en surface provoquerait des taches de rouille.
Que préciser : la norme à laquelle on travaille et si un test est requis sur le lot.
Placage – la plupart des métaux
Une couche métallique déposée : zinc, nickel, chrome, étain et autres. Ajoute de la dimension et, contrairement à l'anodisation, il repose entièrement sur la surface.
Le zinc est l’option de corrosion peu coûteuse pour l’acier. Le nickel donne de la dureté et une finition brillante. L'étain est utilisé pour les surfaces de contact électrique.
Que préciser : métal, épaisseur et tout post-traitement tel que passivation ou scellement.
Les quatre questions qui décident
Matériau de base ? L'anodisation est uniquement en aluminium. La passivation est uniquement en acier inoxydable. Le placage est large.
La dimension est-elle importante ? L'anodisation et le placage sont tous deux construits. Sur un alésage ou un filetage bien ajusté, cela doit être pris en compte dans la taille usinée, ce qui signifie que le fournisseur doit connaître la finition avant l'usinage, pas après.
Est-ce cosmétique ? La cohérence des couleurs d’un lot à l’autre devient alors une spécification en soi, et la finition usinée en dessous compte autant que le revêtement.
Quel environnement ? L'électronique intérieure, l'exposition extérieure et le brouillard salin sont trois exigences différentes. Si les performances en matière de corrosion sont critiques, spécifiez une exigence d'heure de brouillard salin plutôt que de nommer une finition et d'espérer.
L'erreur la plus courante
Envoi d'un dessin avec une note de fin et aucune information de masquage. Le résultat est des filetages revêtus qui n'acceptent plus la fixation, ou des alésages revêtus qui sont désormais sous-dimensionnés. Marquez clairement les caractéristiques qui sont masquées ou indiquez la dimension comme « après finition » afin que le machiniste puisse l'ajuster.
La version courte
Faites d'abord correspondre la finition au matériau de base, puis décidez si les dimensions ou l'apparence déterminent les spécifications. Et dites toujours ce qui est masqué : c'est l'omission la plus courante lors de la fin des légendes.