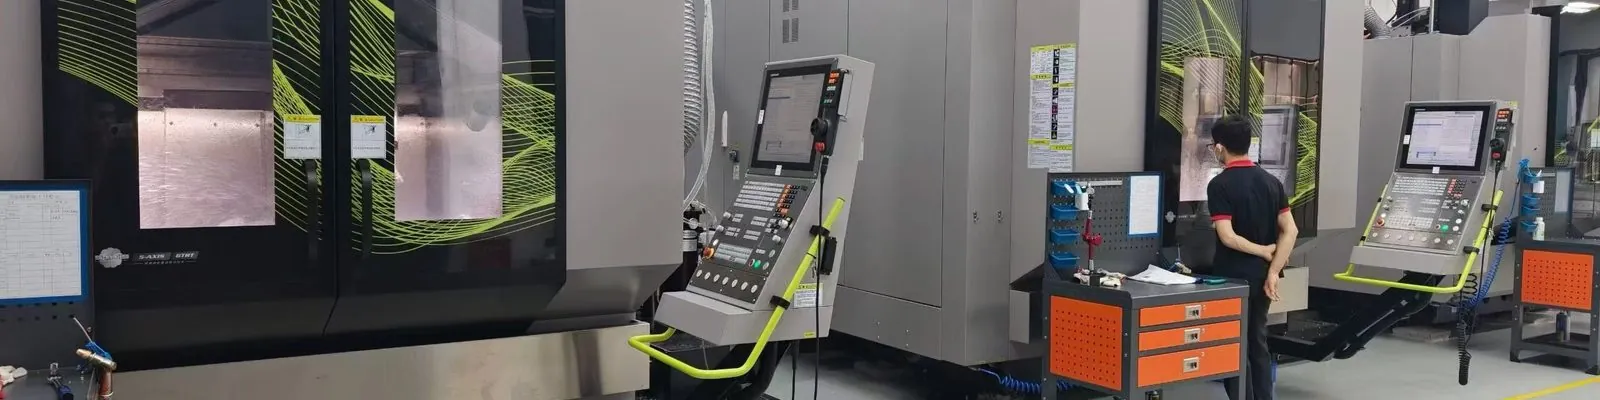
밀링된 기능이 있는 회전 부품의 전통적인 경로는 선반에서 회전하고, 밀로 이동하고, 다시 고정하고, 평면과 교차 구멍을 절단하는 것입니다. 밀턴 센터는 부품을 릴리즈하지 않고 두 가지 작업을 모두 수행합니다.
무엇이 바뀌는가
선삭 피처와 밀링 피처 사이의 위치 정확도. 이것이 진정한 이점입니다. 회전된 직경을 기준으로 교차 구멍을 정확하게 위치시켜야 하는 경우 모든 재고정 작업은 공차 예산의 일부를 소비합니다. 한 번의 설정으로 두 가지를 모두 절단하면 오류 원인이 완전히 제거됩니다.
처리 및 리드타임. 기계 간 이동이 적고 대기 시간이 적으며 완성된 표면에서 손상을 처리할 기회가 줄어듭니다.
노동. 두 개나 세 개가 아닌 하나의 설정입니다.
돈을 지불하는 부분
- 키홈, 플랫 또는 교차 드릴 구멍이 있는 샤프트
- 렌치 플랫이 있는 나사형 피팅
- 메인 보어와 비스듬한 포트가 있는 매니폴드 및 커넥터
- 밀링된 피쳐에 회전된 데이텀을 참조하는 위치 공차가 있는 모든 라운드 부품
그렇지 않은 부분은
밀링된 형상이 없는 일반 회전 부품은 아무 것도 얻지 못합니다. 하나의 작은 회전 형상이 있는 큰 프리즘형 부품은 일반적으로 머시닝 센터에서 더 좋습니다. 그리고 매우 높은 볼륨에서는 병렬로 실행되는 전용 단일 목적 시스템이 모든 작업을 순차적으로 수행하는 단일 시스템을 능가할 수 있습니다.
그림에 무엇을 넣을까?
프로세스 이름을 지정할 필요가 없습니다. 도움이 되는 것은:
- 관계를 명시적으로 만드는 데이텀 참조 - 교차 구멍이 회전된 직경에서 위치하는 경우 모서리에서 치수를 지정하는 대신 데이텀을 사용하여 위치를 지정합니다.
- 해당 데이텀을 기준으로 밀링된 피쳐의 위치 공차
- 표면의 기능에 대한 메모
이를 고려하면 공급업체는 부품이 단일 설정 경로를 원하는지 여부를 즉시 확인할 수 있습니다.
실용적인 점검
도면의 치수가 약 ±0.05mm보다 더 엄격한 공차를 갖는 선삭 피처의 밀링 피처에 치수를 지정하는 경우 단일 설정 프로세스를 사용하는 것이 거의 확실히 더 나을 것이며 공급업체에 그런 식으로 견적을 내는지 직접 물어볼 가치가 있습니다. 동일한 부품을 견적하는 두 공급업체(하나의 설정에 하나, 하나는 3개에 하나)는 가격과 성능이 다르며 견적만으로는 어느 것이 어느 것인지 알 수 없습니다.