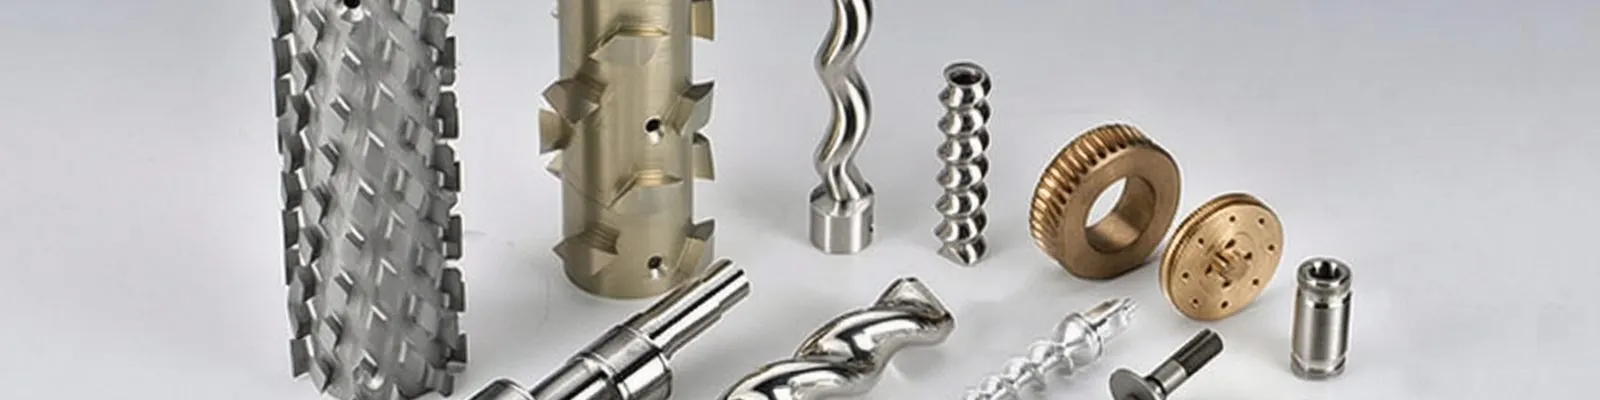
Wątki wyglądają jak szczegół na rysunku i zachowują się jak decyzja projektowa w użyciu.
Wytnij nici
Gwintownik lub narzędzie jednopunktowe usuwa materiał, tworząc gwint. Standardowy, przewidywalny, działa w każdym materiale nadającym się do obróbki.
Najlepsze do: większości zastosowań w stalowych i grubszych profilach aluminiowych.
Zwróć uwagę na: głębokość gwintu. Określenie gwintu głębszego niż 1,5 średnicy rzadko zwiększa wytrzymałość — kilka pierwszych zaangażowanych gwintów przenosi większość obciążenia — ale zwiększa czas cyklu i ryzyko złamania gwintownika.
Gwinty formowane (walcowane).
Materiał jest raczej przemieszczany niż cięty. Brak wiórów, a struktura ziaren odpowiada kształtowi gwintu, co zapewnia mocniejszy gwint w materiałach ciągliwych.
Najlepsze do: aluminium i bardziej miękkich stopów, gdzie liczy się wytrzymałość gwintu.
Zwróć uwagę: rozmiar otworu przed formowaniem różni się od gwintu naciętego i nie każdy materiał to toleruje. Kruche materiały pękają.
Wkładki gwintowane
Oddzielna wkładka — spiralna cewka lub pełna tuleja — instalowana w gładkim otworze.
Najlepsze do: miękkich materiałów, części, które będą wielokrotnie montowane i demontowane oraz wszelkich gwintów, które muszą przetrwać więcej cykli, niż wytrzyma materiał podstawowy. Również standardowa droga naprawy w przypadku uszkodzenia gwintu podczas eksploatacji.
Zwróć uwagę na: dodatkowy koszt części i etap montażu. Należy określić wkładkę: typ, materiał i to, czy jest blokowana.
Decyzja w praktyce
Zapytaj, ile razy połączenie będzie rozłączane. Gwint aluminiowy, który jest raz zmontowany w fabryce i nigdy więcej nie dotykany, można wyciąć. Ten sam gwint na panelu serwisowym, który technik otwiera dwa razy w roku, powinien mieć wkładkę — jest to najczęstsza przyczyna zdartych gwintów, którą widzimy na zwracanych częściach.
Zapytaj, co niesie staw. Jeśli obliczenia pokazują, że gwint w materiale podstawowym jest bliski jego granicy, uformowany gwint lub wkładka zmieniają odpowiedź bez zmiany rozmiaru części.
Co należy do rysunku
- Oznaczenie gwintu i klasa pasowania
- Głębokość gwintu oraz to, czy jest to głębokość pełna, czy obejmuje niekompletne gwinty prowadzące
- W przypadku płytek: specyfikacja płytki, a nie tylko „wkładka”
- Czy gwint musi być wolny od zadziorów po dalszej stronie, co jest prawdziwym etapem obróbki, a nie automatycznym
Krótka wersja
Gwinty ucięte są ustawieniem domyślnym. Użyj uformowanych gwintów, aby zwiększyć wytrzymałość w materiałach ciągliwych, oraz wkładek wszędzie tam, gdzie złącze będzie wielokrotnie otwierane. Nie podawaj zbyt dużej głębokości — to kosztuje czas i prawie nic nie daje.