Bề mặt hoàn thiện là mục thường xuyên được xác định dưới mức nhất trên bản vẽ gia công và là một trong những nguyên nhân phổ biến nhất khiến sản phẩm đầu tiên bị từ chối.
Sự thô ráp không phải là vẻ bề ngoài
Ra là giá trị độ nhám trung bình. Nó cho người thợ máy biết bề mặt phải nhẵn như thế nào - nó không nói gì về việc liệu dấu dụng cụ có chạy theo hướng nhìn thấy được hay không, bề mặt có màu đồng nhất hay liệu nó có trông có thể chấp nhận được trên sản phẩm hướng tới người tiêu dùng hay không.
Một bộ phận có thể đo Ra 1.6 và vẫn hiển thị hình xoắn ốc mà khách hàng từ chối ngay khi nhìn thấy. Nếu hình thức bên ngoài quan trọng, bản vẽ cần có ghi chú cho biết điều đó, lý tưởng nhất là kèm theo mẫu tham khảo.
Các giá trị quan trọng trong thực tế
- Ra 3.2 - độ hoàn thiện gia công tiêu chuẩn, dấu dụng cụ có thể nhìn thấy, tốt cho các bề mặt bên trong hoặc ẩn
- Ra 1.6 - độ hoàn thiện tổng thể tốt, hầu hết các bề mặt chức năng
- Ra 0,8 - yêu cầu một đường hoàn thiện chuyên dụng; được sử dụng để bịt kín các mặt và khớp trượt
- Ra 0,4 trở xuống - khu vực mài, mài hoặc đánh bóng; một quy trình khác và một mức giá khác
Việc chỉ định Ra 0,8 trên toàn bộ bộ phận khi chỉ có một lớp đệm mặt là tương đương với việc hoàn thiện bề mặt tương đương với việc siết chặt toàn bộ khối dung sai.
Kết thúc tương tác với lớp phủ
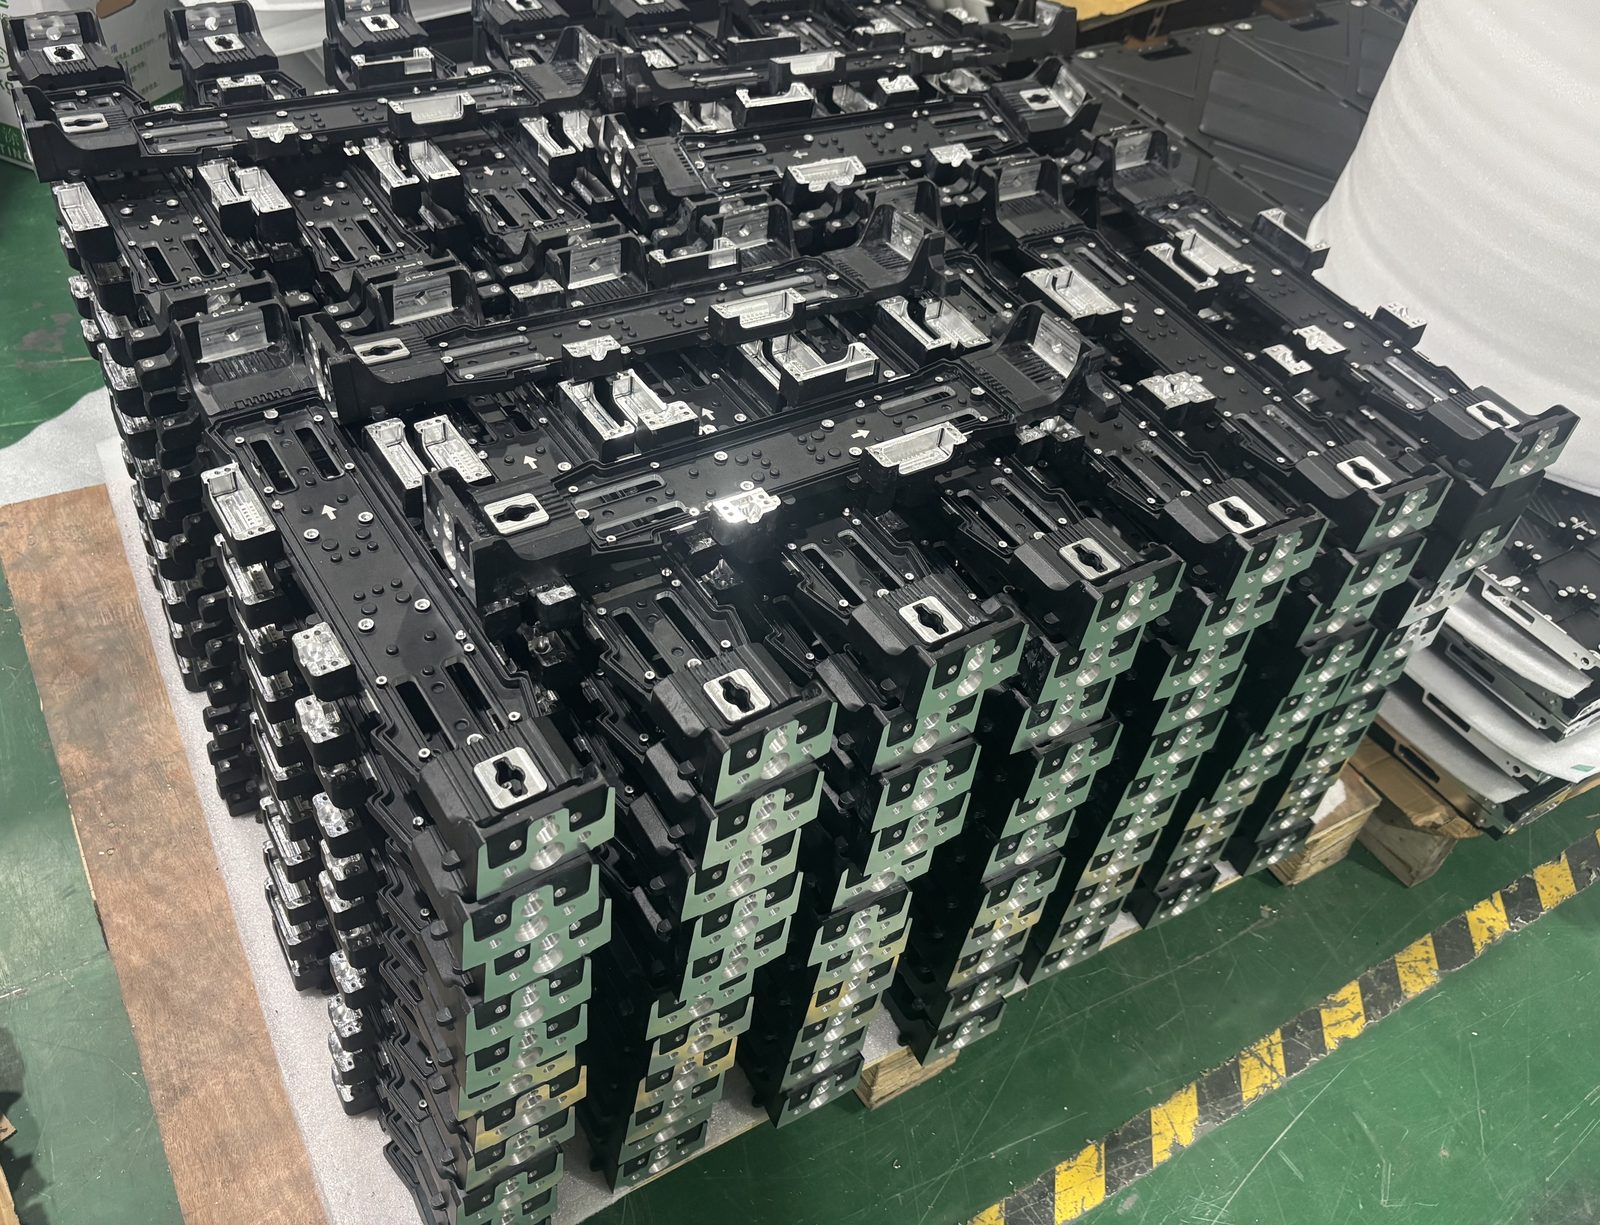
Điều này bắt mọi người ra ngoài. Anodizing đi theo bề mặt bên dưới nó - nó sẽ không che giấu các dấu vết của dụng cụ và trên bề mặt gồ ghề, nó có thể trông loang lổ. Lớp mạ có thể che đi những khuyết điểm nhỏ nhưng sẽ làm tăng thêm vết xước. Nếu bộ phận được phủ, lớp hoàn thiện gia công bên dưới cần phải được chỉ định để có được kết quả được phủ mà bạn mong muốn chứ không phải là kết quả bằng kim loại trần.
Để anodizing trang trí, chúng tôi thường khuyên dùng Ra 0,8 hoặc cao hơn trên các bề mặt nhìn thấy được và lưu ý về tính định hướng có thể chấp nhận được.
Niêm phong bề mặt
Đối với vòng đệm kín chữ O tĩnh, độ nhám ít quan trọng hơn việc không có vết xước xuyên tâm. Bề mặt được đo tốt vẫn có thể bị rò rỉ nếu một dấu dụng cụ duy nhất đi qua đường làm kín. Nếu một mặt bịt kín, hãy nói như vậy trên bản vẽ - nó thay đổi đường chạy dao, không chỉ mục tiêu hoàn thiện.
Gửi gì
Đối với bất kỳ thứ gì quan trọng về ngoại hình, một bức ảnh hoặc mẫu tham chiếu vật lý sẽ loại bỏ sự mơ hồ hơn bất kỳ con số nào. "Mẫu khớp, không có dấu định hướng rõ ràng khi xem bình thường" là thông số kỹ thuật mà một thợ máy có thể làm việc. Bản thân "Ra 1.6" thì không, khi ý bạn là "trông sạch sẽ".
Phiên bản ngắn
Chỉ gọi sự thô ráp ở nơi nó hoạt động. Nói riêng xem ngoại hình có quan trọng hay không và chống lại tài liệu tham khảo nào. Và nếu bộ phận đó được phủ, hãy chỉ định lớp hoàn thiện bạn muốn sau khi phủ chứ không phải trước.